李光宇
在全球钢铁行业加速推进 “双碳” 战略的时代背景下,传统高炉长流程炼铁工艺面临多重现实约束:优质主焦煤资源紧缺、对外依存度居高不下,烧结、焦化工序污染物排放管控压力持续加大,低品位矿、共生复杂矿难以高效经济利用,电炉短流程发展受废钢品质制约,老钢厂改造搬迁面临投资与环保双重考验。作为已经实现商业化稳定运行的短流程非高炉炼铁技术,低碳氢基熔融还原技术取消焦化、烧结、球团工序,具备原料适应性广、低碳排放、铁水品质高、固废协同处置能力强等突出优势,为钢铁企业转型升级提供一条可落地、可复制的技术路径。
北京首钢国际工程技术有限公司(以下简称首钢工程)深耕熔融还原技术20余年,走出了 “技术参股引进—消化吸收—迭代创新—引领发展” 的发展道路,掌握从工艺设计、核心装备开发、生产调试、智能化控制系统到系列化炉型成套输出的全链条工程能力,拥有40余项相关专利,其中发明专利近20项,参编多项行业技术标准,可为国内外钢铁客户提供可行性研究、总体工程设计、核心装备设计、项目总承包、生产调试、技术升级改造、智能化系统开发全周期技术服务。
二十载深耕:从海外参股
到实现中国本土化商业化突破
我国熔融还原技术最早起源于20世纪80年代。2002年,首钢做出前瞻性战略布局,与力拓、美国纽柯、日本三菱共同投资建设澳大利亚奎那那HIsmelt 熔融还原工业化示范工厂,首钢持有项目 5%股权,同时成为当时国内唯一工艺授权工程公司,开启国内对该前沿技术的跟踪研究之路。
奎那那工厂于2005年投产,至2008年底停产累计产出铁水38万吨,在工业规模层面验证熔融还原工艺的可行性,但同时暴露出一系列致命短板:炉缸耐火材料侵蚀速度快,首个炉役寿命仅3个月;流化床设备故障率高,整机作业率偏低;煤气净化系统运行稳定性不足,距离商业化连续生产存在巨大差距。首钢工程派遣多批技术团队全程参与该项目建设、冷热调试、开炉生产,完整吃透工艺逻辑、装备参数,同时系统梳理全部缺陷痛点,完成熔融还原炉基础设计能力建设,开展大量对比研究,厘清工艺 “单体效率高、碳回收率高、传热快、吨铁煤耗低、环境污染小” 核心技术特征,为后续国内落地迭代打下扎实理论与人才基础。
2012年,熔融还原技术迎来本土化落地关键节点——山东墨龙公司引进奎那那全套核心装置搬迁至国内寿光,首钢工程作为授权工程单位,承担该项目技术转化、工程设计、控制模型搭建、建设实施与生产调试工作。该项目总投资超18.5亿元,固定资产投资达11亿元,研发改进投入超过6亿元,历经9次热负荷试车反复调试,于2017年9月实现稳定商业化连续生产,成为全球唯一实现商业化连续运行的熔融还原工厂。截至2022年6月停产时,该项目累计产出高纯铁水在200万吨以上,各项生产指标全面超越奎那那示范厂。2018年,中国金属学会组织成果评价,专家组一致认定,经首钢工程参与创新优化后的墨龙熔融还原技术达到国际领先水平。
针对奎那那工厂暴露的短板,首钢工程从工艺流程、核心设备、操作制度、资源能源利用四大维度完成熔融还原技术系统性创新:工艺流程层面创新两级回转窑矿粉预热预还原工艺,煤气回用作为燃料,作业率提升30%;重构煤气净化回收工艺路线;开发柔性间断出铁工艺,替代原虹吸连续出铁,出铁时间缩短 10分钟~15分钟,铁水温度提升20℃~50℃;配套烟气综合治理系统,SO2(二氧化硫)排放较地方超低标准低50%,NOX(氮氧化物)排放低于超低标准 90%。
首钢工程创新攻克炉衬长寿化难关,开发炉本体渣区冷却器,研发铝铬质耐火材料替代原有镁铬砖,渣区侵蚀速率降至1毫米/万吨铁,炉衬寿命提升至5年以上,对比奎那那工厂炉役仅3个月实现数量级跨越;优化汽化冷却烟道结构,解决磨损积灰换热差的老问题;研发耐磨保温喷枪,寿命达到国外产品2倍,喷吹成本下降20%;高温旋风除尘器由普通入口改为蜗壳式,除尘效率从45%提升至90%以上,设备寿命由5个月延长至5年。
在操作技术上,首钢工程开发矿煤混喷、分模式炉况管控、快速启停炉等一批操作技术,实现炼铁—炼钢工序高效衔接;资源能源方面构建高效烟气余热回收发电体系,吨铁发电量约600千瓦时,除自用外上网率可达40%;建设细粉喷吹系统,厂区全部粉尘回收入炉;熔渣水冲渣磁选回收70%~90%渣中金属铁,铁素资源得到充分回收利用。
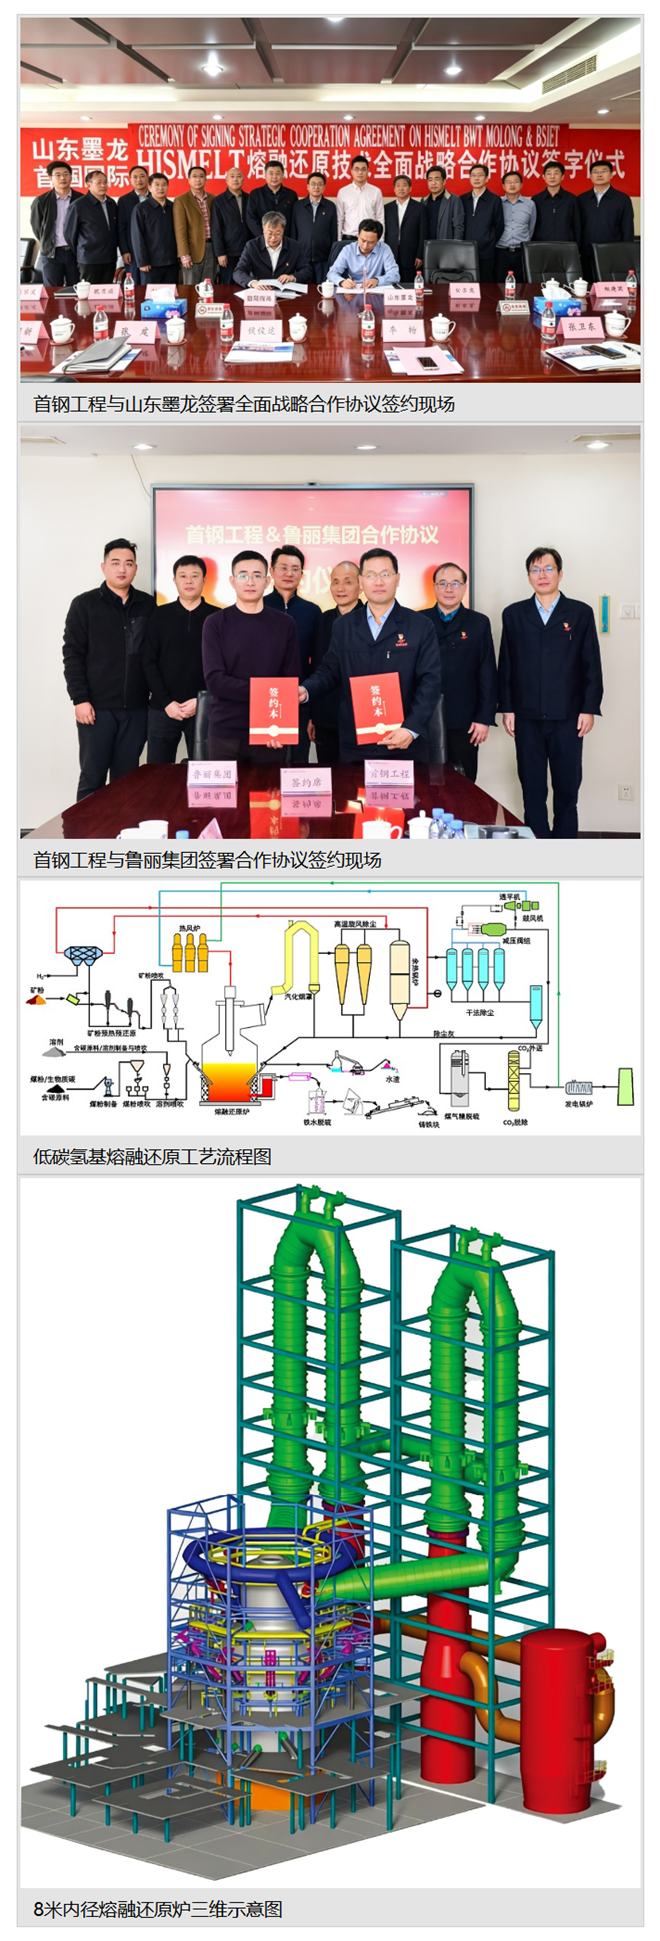
2024年,鲁丽钢铁收购该工厂及全部知识产权,首钢工程与鲁丽集团签署战略合作协议,共同推进“熔融还原工业 2.0”全方位技术升级与推广。2025年7月,升级改造后工厂正式投产运行,采用干法布袋除尘替代原有湿法洗涤,煤气含水量由15%降至5%;汽化烟道高度提升至110米、直径扩大至 5米,高温煤气显热回收率提升20%;余热锅炉改造后出口温度≤200℃;实现最大40%细粉铁料配加。升级后该设备作业率为99.8%,连续不休风周期突破4个月,日产量最高2360吨,综合煤耗下降至最低710公斤/吨,吨铁生产成本较同区域1000立方米级高炉低100元~150元,充分证明经过中国创新迭代的2.0工艺具备可靠的商业竞争力。
依托20余年技术沉淀,首钢工程已经落地多项工程业绩:山东墨龙熔融还原项目是全球首套商业化运行装置;邢台钢铁转型升级搬迁改造项目规划3座熔融还原炉,采用“熔融还原 + 电炉”短流程模式,年产生铁165万吨,首钢工程承担其炼铁单元总体设计及热风炉总承包。同时,首钢工程完成加拿大、古巴、老挝等多个海外项目前期可行性研究报告,针对超贫钒钛磁铁矿、红土矿渣资源化利用开展专项方案研究;作为主要参编单位编制《HIsmelt熔融还原炼铁工艺技术规范》等行业标准,为行业技术推广建立统一规范体系。
直面行业痛点:
为客户解决核心难题
当前国内钢铁企业在转型发展中普遍遭遇多重现实困境,首钢工程成套熔融还原工程技术,针对性破解客户生产经营、资源利用、环保低碳、项目建设中的系列痛点,为企业提供差异化解决方案。
破解优质焦煤资源约束,摆脱焦化工序带来的环保与投资压力。目前,焦化厂对外依存度高,建设投资巨大,同时焦化是钢铁行业污染物、二噁英、焦油酚类污染物的重要来源,环保运维成本高昂。该熔融还原工艺完全不需要焦炭,直接喷吹普通烟煤、无烟煤即可作为还原剂与燃料,彻底取消炼焦工序,客户不再受焦煤价格波动、焦煤资源供给不足的制约,规避焦化厂巨额建设、运维、环保治理投入,从源头消除焦化工序特征污染物排放风险。
破解铁矿资源瓶颈,高效利用矿粉、低品位矿、共生难处理矿。传统高炉对入炉原料要求严苛,铁矿必须经过烧结、球团造块,大量细矿粉、低品位矿、高磷矿、钒钛共生矿难以经济利用。该工艺可直接喷吹直径小于8毫米铁矿粉,不需要烧结球团;可以大规模消纳高磷铁矿、钒钛磁铁矿、海砂矿等高炉难以处理的复杂矿产资源;同时,可将厂区钢铁粉尘、氧化铁皮、冶金渣细粉全部喷入炉内回用,实现冶金固废大规模协同处置,拓宽原料采购范围,降低原料采购成本,提升矿产资源综合利用水平。对于拥有难处理共生矿资源的矿山企业、资源地区,提供资源高效转化新路径。
解决电炉短流程发展痛点,补齐优质热态铁水供给短板。目前,国内电炉钢厂普遍面临两大难题:一是废钢资源总量不足,优质废钢紧缺,废钢带入铜、锡、铅等有害残余元素,影响高端钢材产品质量;二是单纯使用冷料直接还原铁,电力消耗高,成本压力大。熔融还原产出高纯热铁水,有害杂质低,可热装供给电炉,稀释废钢中有害元素,显著提升电炉钢水纯净度,适合高端特钢、优质铸件生产;同时,装置副产大量高品质中高温煤气,可供给轧钢加热炉等工序使用,解决独立电炉厂燃气缺口,形成“熔融还原炉+电炉”短流程全新组合模式,助力企业实现长流程向短流程转型升级。
降低环保治理压力,实现多污染物协同深度减排。烧结、焦化是钢铁 SO2、NOX、二噁英、酚氰废水的主要产生源头。熔融还原取消烧结—焦化,从源头规避二噁英、焦油酚类污染物生成;首钢工程配套完整烟气净化、煤气回收、硫资源化回收方案,可实现 SO2、NOX深度超低排放,硫元素以单质硫形式回收资源化,废水产生量大幅减少,环保设施投资与运维成本明显优于传统长流程,更容易满足地方严格环保管控要求,适配环保政策收紧区域钢铁企业新建、技改需求。
优化能耗与成本结构,余热余能充分回收,改善项目建设条件。传统高炉长流程项目占地大,烧结焦化单元设备繁多。熔融还原短流程工艺整体工艺流程大幅缩短,厂区占地面积更小,单元设备数量精简;配套完整高温烟气、煤气余热余压回收系统,实现发电、供热,部分工况下可以实现电力外供;经过2.0迭代后,吨铁综合成本相比同级别高炉具备优势;炉型模块化系列化,既有4米内径中小型炉型,也有6米内径成熟商用炉型,还有8米内径大型化炉型设计方案,可根据客户产能需求灵活定制,既适用于新建项目,也适合老钢厂搬迁改造、产能置换项目,规避大型高炉建设的部分约束条件。
面向未来双碳目标,支持低碳氢基迭代升级,保护客户远期投资。很多钢铁企业新建项目,既需要保障当下的生产盈利,也需要预留远期降碳改造空间。首钢工程熔融还原体系并非固定工艺,从现有2.0版本可以平滑升级到3.0氢基熔融还原工艺;客户现阶段建设2.0商业化装置,未来不需要整体推倒重建,可通过增加氢基流化床预还原单元,逐步提高氢气参与还原比例,实现 “以氢代碳” 持续降碳,避免一次性投入全新氢冶金装置带来巨大投资风险,保障客户固定资产投资的长期价值。
提供全套工程与智能化技术,解决非高炉项目建设技术风险。熔融还原工艺系统复杂,如果缺乏完整工程经验,客户自行开发容易出现设备不匹配、控制逻辑缺失、炉况不稳定等风险。首钢工程具备从可研、总图、工艺、设备、土建、三电自动化到生产调试的全套能力,拥有大量经过工业验证的专利与仿真模型,开发炉缸侵蚀预警、泡沫渣预警、设备寿命监控等智能模块,可帮助客户规避工艺选型、工程设计、生产调试过程中的技术风险,缩短项目达产达效周期。
已验证的技术成效:
工业化运行核心指标
经过国内多年工业实践以及升级改造,熔融还原整套技术的各项技术经济指标已经得到工业化验证,全部来自实际生产运行数据,可作为项目设计测算依据——
生产运行稳定性:6米内径商用熔融还原炉,设备作业率可达99.8%,连续不休风运行周期突破6个月,日产量最高2360吨,月产量最高66398吨,小时喷矿量175吨,具备长期连续商业化生产条件。
原燃料条件:完全取消焦炭,全部使用非焦煤;直接使用铁矿粉,无需烧结球团;细粉矿最大配加比例可达 40%,可协同处置冶金固废,高磷矿可以大比例入炉冶炼。
能耗煤耗:吨铁综合煤耗低至710千克,已经和高炉铁前煤耗水平相当;吨铁余热发电约600千瓦时,除自用外可实现部分电力上网。
铁水品质:产出高纯铁水,磷、硫及微量元素含量低,既可供转炉炼钢,也适合高端铸造、特钢电炉热装原料。
环保排放:无焦化烧结带来二噁英、酚氰污染物;SO2、NOX实现远低于国家及地方超低排放标准;煤气实现高效回收利用;干法除尘改造后煤气品质大幅提升,消除洗涤污泥污染问题。
成本效益:吨铁成本相比1000立方米级高炉低100元~150元;熔渣磁选回收渣中金属铁,厂区粉尘全部入炉,铁素资源充分回收,进一步提升经济效益。
装备寿命:炉衬耐火材料寿命可达5年以上;蜗壳式高温旋风除尘器寿命为5年;耐磨喷枪寿命达到国外产品两倍,关键设备长寿问题得到根本性解决,彻底改变澳洲示范工厂设备频繁检修更换的局面。
面向未来:
低碳氢基熔融还原技术研发与技术方案
立足已经成熟的2.0工业化体系,首钢工程启动3.0低碳氢基熔融还原技术研发,重点围绕氢基预还原、余热余压高效回收、炉型系列化三大方向开展系统攻关,开发两步法氢基熔融还原新工艺,助力钢铁行业深度降碳。
传统熔融还原工艺以碳素直接还原为主,取消焦化烧结工序,但碳消耗还有进一步下降的潜力。首钢工程两步法低碳氢基熔融还原工艺,在熔融还原炉前端配置氢基流化床,铁矿粉先经过氢气预还原,预还原度提升至30%以上,再送入熔融还原炉完成终还原;炉内产出的高温煤气,依次经过高温旋风除尘、余热锅炉、干法布袋除尘,通过余压透平回收压力与热能;煤气再进行脱氯、精脱硫,硫元素以单质硫形式回收,实现硫资源化;工艺还支持复合喷吹氢基能源、生物质炭,实现 “以氢代碳、以非煤代碳”,持续降低碳排放。
首钢工程依托物料—热平衡工艺计算模型,完成不同预还原度工况下的能耗、碳排放测算:在预还原度0%~60%区间,吨铁工序能耗为352千克标准煤~436千克标准煤,仅为传统高炉工序能耗的89.13%、传统铁前工序的70.76%;随着预还原度提升,工艺煤耗有望下降至500千克/吨以下;碳排放相比传统高炉长流程铁前工序下降幅度可达30%~60%;SO2排放降低约90%,NOX排放降低在50%以上,从根源上遏制二噁英、焦油酚类污染物产生,为钢铁企业迈向深度低碳冶炼提供技术路径。
在炉型系列化方面,首钢工程完成4米、6米、8米内径熔融还原炉全套工程设计,成熟商用6米内径炉设计产能在50万吨/年以上,8米内径炉设计产能在130万吨/年以上;对炉体结构、喷枪布置、烟气处理系统做适配优化,可支撑大规模项目落地;依托CFD(计算流体力学)数值仿真、水模型试验、三维设计平台,模拟炉内温度场、流场,研究喷枪旋流角度、插入深度对于熔池搅拌的影响,建立完整工艺计算、生产数据反演模拟系统,为大型炉型放大设计提供坚实理论支撑;全套炉型拥有自主设计能力,专利覆盖炉衬保护、煤气回收、高温除尘灰处理、预热预还原装置和固废处理装备等核心领域。
多元应用场景与广阔市场前景
随着国内钢铁产能置换、超低排放改造、双碳目标推进,以及海外钢铁产业升级,熔融还原技术拥有十分广阔的应用场景,首钢工程可以针对不同客户类型提供定制化成套解决方案——
场景一:钢铁企业新建、搬迁、产能置换项目。对于国内钢厂搬迁、产能置换,既可以采用“熔融还原炉+转炉”模式替代部分高炉产能;也可以采用 “熔融还原炉+电炉”短流程组合,降低对废钢的依赖,提升钢水纯净度;系列化炉型可以适配30万吨~200万吨不同铁水规模,相比大型高炉,项目建设约束更少,同时预留向氢基3.0技术升级的接口,兼顾当下生产效益与远期低碳改造。
场景二:独立电炉钢厂补热铁水、补充燃气资源。大量独立电炉钢厂面临废钢品质差、优质热铁水不足、燃气供给紧张问题,建设熔融还原装置,产出热态高纯铁水热装入电炉,稀释废钢残余有害元素,提高特钢、优质钢产品质量;副产煤气供给加热炉,补齐厂区燃气缺口,优化电炉钢厂原料与能源结构。
场景三:复杂矿产资源综合利用项目(如钒钛磁铁矿、高磷矿、超贫矿)。我国拥有大量钒钛磁铁矿、高磷铁矿等共生矿产资源,传统高炉冶炼难度大,有价元素难以充分利用。熔融还原工艺对复杂矿粉适应性强,可以直接喷吹处理,在冶炼得到铁水同时,推动钒钛等有价组分富集,为资源综合开发开辟新路线;适合矿山配套冶炼项目,实现“矿—冶”一体化开发。
场景四:冶金固废与工业废渣资源化处置场景。熔融还原工艺支持喷吹各类含铁粉尘、氧化铁皮、钢渣细粉,未来3.0技术进一步拓展赤泥、冶炼渣等含铁工业固废处置能力,实现固废减量化、资源化,适合钢铁园区、有色—钢铁耦合产业园项目,实现跨行业固废协同消纳。
场景五:海外钢铁市场技术输出。很多海外国家拥有丰富铁矿粉资源,但优质焦煤资源匮乏,不具备大规模建设焦化—高炉的条件。熔融还原不需要焦炭,直接利用铁矿粉,非常适配非洲、东南亚、美洲等地区炼铁项目。首钢工程可以输出“可研—工程设计—核心装备—调试”整套中国冶金方案,已经完成多个海外项目前期研究,助力中国低碳冶金技术走向全球市场。
熔融还原技术服务体系
首钢工程依托20余年全链条工程实践,面向客户提供全生命周期技术服务:
前期咨询:项目可行性研究、资源条件评估、工艺路线比选、能耗碳排放测算、投资与技术经济分析;工程设计:项目总体设计、熔融还原炉全套工艺与设备设计、公辅系统、煤气净化、余热发电、烟气环保系统、智能化控制系统设计;工程总承包:炼铁单元EPC(设计-采购-施工)总承包,核心装备成套;生产调试服务:开炉方案编制、热负荷试车、生产操作指导,助力项目快速达产达标;技术升级改造:现有装置从1.0向2.0、2.0向氢基3.0迭代升级工程方案设计与实施;智能化系统开发:炉缸侵蚀在线预警、泡沫渣预警、设备寿命监控、数字孪生工厂相关设计。
从澳大利亚的试验探索,到在中国土地上实现商业化稳定运行,熔融还原技术的发展,是我国冶金行业 “引进消化再创新” 的典型缩影。20余年间,首钢工程技术团队持续攻坚克难,解决了炉衬短寿、作业率不足、煤气系统不稳定等一系列技术难题,把一项示范试验技术打磨成为具备商业价值、可对外工程输出的成套技术。
面向未来,首钢工程将继续聚焦技术迭代,加快氢基3.0技术工业化验证,完善全系列炉型产品谱系,深化智能冶炼技术开发,拓展钒钛矿、赤泥、冶金固废综合利用场景。首钢工程将秉持“源自百年首钢,服务世界钢铁”的理念,面向国内以及全球合作伙伴,以全套自主工程技术,为钢铁行业绿色低碳高质量发展贡献中国方案与中国智慧。
(本版图片均由首钢工程提供)