

中国冶金报社
记者 吕林 报道
图片由非晶联盟提供
非晶合金具有低损耗、高磁感等优异性能,是高效电机的理想铁心材料,但要从实验室走向规模化应用,横亘着“薄、脆、硬、窄”四道行业性技术难题——
“薄”:非晶带材单层厚度仅0.025毫米,送料强度差、冲压窗口极窄。
“脆”:材料脆性大、几乎无拉延系数,无法自扣成型、也不能焊接。
“硬”:硬度高达HV940,约为常规硅钢的4—5倍,模具磨损快、寿命短。
“窄”:带材宽度普遍不足240毫米,难以满足大中型电机铁心尺寸要求。
这就意味着,传统硅钢铁心的冲压、自扣、焊接等成熟制造工艺,在非晶材料面前几乎全部失灵,成为制约非晶电机产业化的瓶颈。
在宁波,一家企业选择迎难而上,创新建立了一整套非晶电机铁心制造工艺体系并成功实现产业化应用。10月16日,在非晶纳米晶行业高质量发展论坛暨第十三届非晶材料产业发展研讨会上,宁波鸿达电机模具有限公司董事长宋红杰做专题报告,介绍了该公司以“十年磨一剑”的定力专注研发非晶电机自粘结铁心,破解行业技术难题的创新实践。
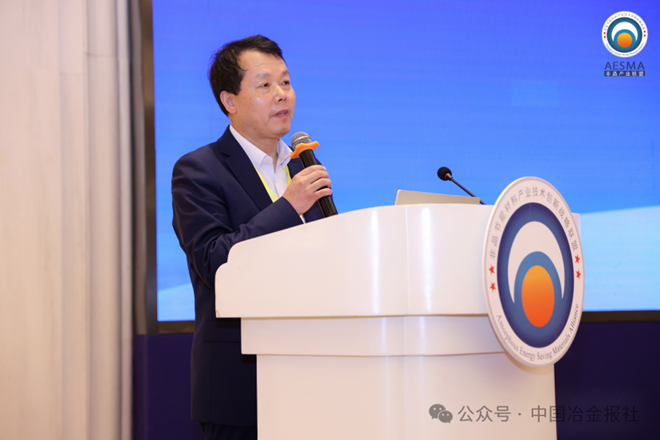
图为宋红杰
针对“薄”,以复合代单层解决冲压难题。单层0.025毫米带材无法直接冲压,宁波鸿达便将6层带材复合为0.15毫米的多层结构,配合专用复合胶水与涂敷产线,实现真空分段脱泡、胶层均匀控制、翘曲平整管理,从根本上解决单层带材的冲压成型难题。
针对“脆”,自粘结工艺替代传统连接方式。为了解决非晶无拉延系数、无法自扣和焊接的问题,宁波鸿达开发自粘结涂敷生产与专用胶水配方,以自粘结成形替代传统叠铆与焊接,并同步研发模内固化级进模。
针对“硬”,长寿命模具技术延长冲压寿命。为了克服HV940超高硬度对模具的快速磨损,宁波鸿达从模具基材升级与表面涂层两个维度攻关,定向研发高韧性、高耐磨模具钢,在刃口施加高硬度涂层,通过寿命提升摊薄单件成本,使非晶铁心量产经济性逐步接近硅钢方案。
针对“窄”,模块化拼块突破尺寸限制。宁波鸿达依托自1988年开始积累的大型电机扇形片拼块技术,将240毫米以下带材用于大中型电机制造,通过模块化铁心设计与“小材大用”拼接策略,破除带材宽度瓶颈。
四道难题各有对应的工艺路线,复合工艺解决薄与脆、模具技术攻克硬度、模块化拼块突破宽度,形成系统性技术攻关矩阵。与之配套,宁波鸿达先后完成皮带涨紧纵剪线、级进模冲压生产线、交叉叠装及加温固化生产线等工艺装备开发应用,覆盖从带材复合、自粘结涂敷、剪切、冲压、叠装到固化的全流程。2025年5月,宁波鸿达建成全国第一家自粘结电机铁心CNAS实验室,实现铁心的全流程、全生命周期检测,为工艺稳定与质量可控提供验证支撑。
技术攻关最终落到产业化验证上。由安泰科技、宁波鸿达、加西贝拉、双鹿上菱四方协同开发的非晶电机冰箱项目实现规模化量产交付,打通了从非晶带材、自粘结铁心、压缩机到非晶电机冰箱的全链条产业化闭环。搭载宁波鸿达非晶电机自粘结铁心的压缩机可降低铁损60%~80%,提升效率3%~5%,降低能耗20%~25%,降低温升5℃~10℃,并于2026年AWE博览会荣获中国家电产业链“金钉奖”。目前宁波鸿达已具备非晶电机铁心批量生产能力,并向新能源汽车电驱系统延伸,完成车规级自粘结铁心的前期工艺验证。
从实验室样品到规模化量产,宁波鸿达用一套自主重构的工艺体系,为“非晶电机铁心造不出来”这一行业难题提供了可复制的工程化答案。
技术突破的同时,标准也不落下。鸿达主导起草了《自粘结电机铁心技术规范》(T/CEEIA 942-2025)、《电动汽车驱动电机用自粘结铁心 技术要求和试验方法》(T/CSAE 507-2026)等一系列标准,牵头成立中国电器工业协会非晶合金标准化专委会,并联合浙江大学电气工程学院、中国科学院宁波材料所、卧龙集团等发起成立浙江省非晶电机产业技术创新联盟,推动科技创新与产业创新深度融合。
在宋红杰看来,非晶纳米晶材料是支撑“十五五”新材料产业创新发展、支撑绿色低碳转型的战略性关键材料。从带材、铁心到电驱系统、固态变压器、新能源场景,一场覆盖全链条的产业变革正在发生。拥有38年模具技术、24年自粘结技术与11年非晶电机铁心技术研发经验的宁波鸿达,将牢牢抓住这一机遇,持续深化技术创新,携手产业链伙伴,推动非晶材料迈向更广阔的应用蓝海。