

宝武集团中南股份设备管理部机修车间大力开展“微改革、微发明、微创新”活动,鼓励职工立足岗位攻坚瓶颈、优化工艺,用一个个岗位小改进撬动生产提质增效。近日,机修车间员工自制专用芯轴,精准破解辊环加工精度难题。
辊环精加工环节,原厂配套芯轴和现场在用辊环尺寸不相匹配,配合间隙不合理,工件装夹定位不稳。受原厂配件本身精度制约,加工出来的辊环圆跳动、端面跳动误差最高达到0.08毫米,精度达不到精密加工的标准。
精度不达标,辊环加工完成后就要反复修整调试,返工流程繁杂、重复作业多,挤占大量生产工时,拖慢加工节奏,成为长期阻碍辊环精加工提质增效的突出难题。
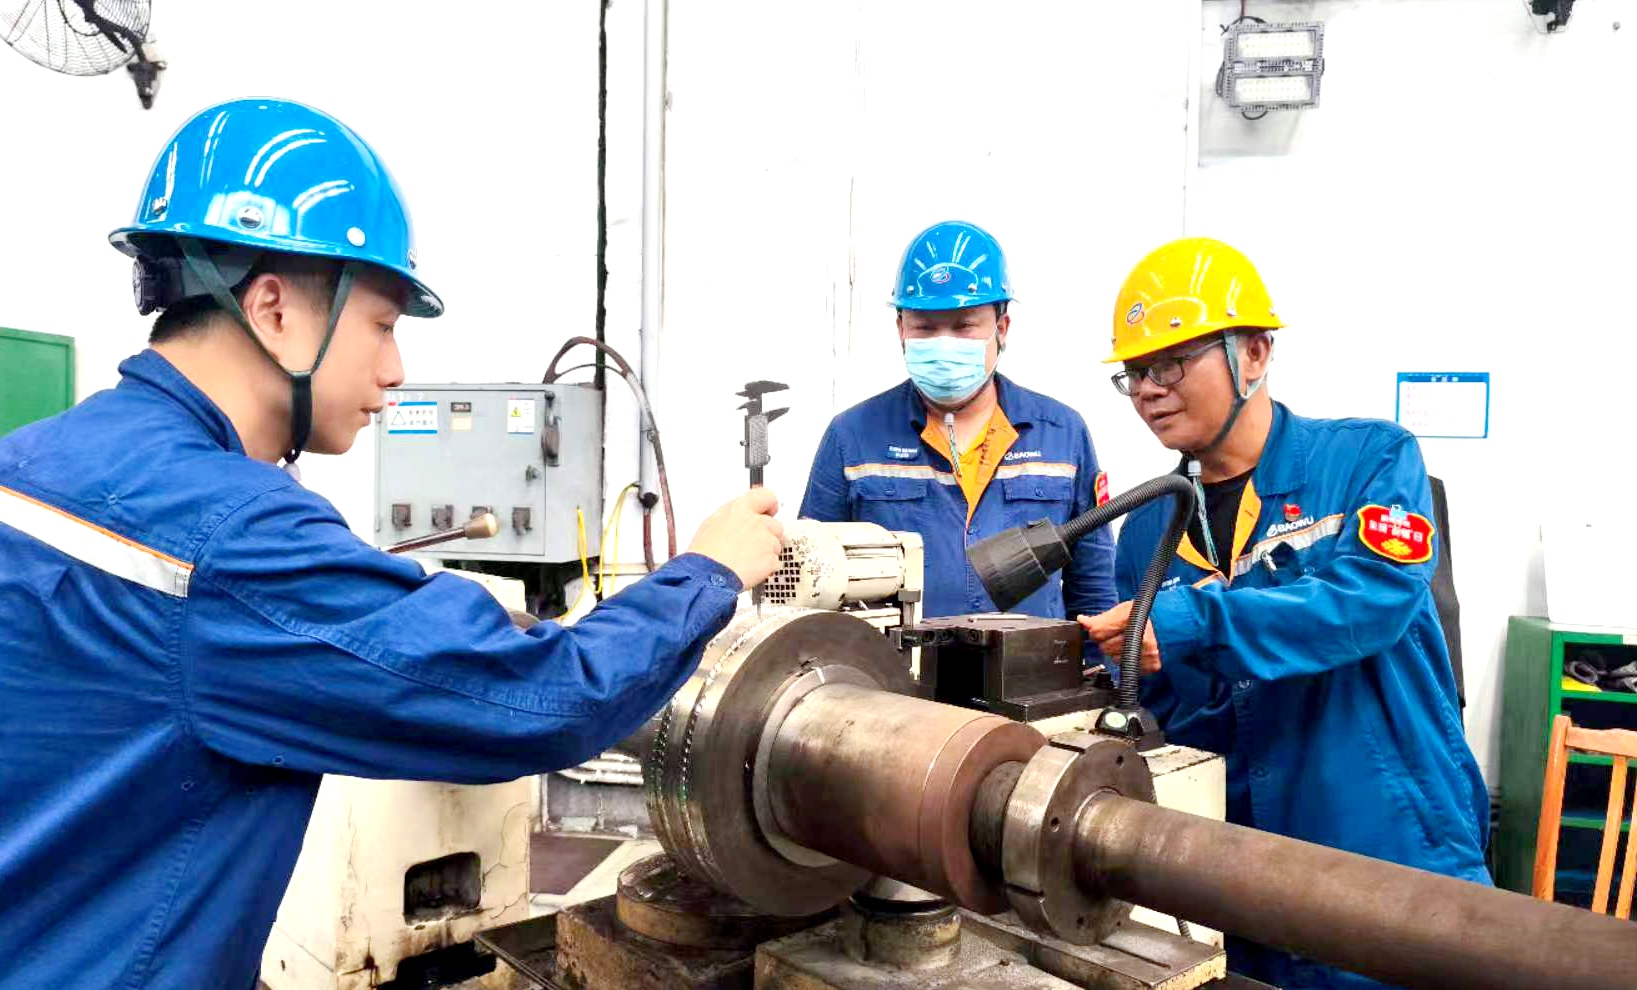
为破解精度偏差大、返工频发的顽疾,班组技术骨干结合现场工况,对照辊环工艺标准,反复核算尺寸参数、优化定位结构,着手自主试制改良芯轴。经过多轮试样比对、精度校验和结构调整,适配车间生产条件的专用芯轴成功研制完成。
自制芯轴投入使用后,工件贴合严实、定位牢靠,辊环圆跳动、端面跳动误差被控制在0.01毫米以内,完全满足精密加工要求。
这项微创新落地后,辊环加工精度实现大幅跃升,加工零返工,产品一次合格率稳定在100%,整体作业效率提升三成以上,减少大量重复劳动,释放班组产能。自制芯轴替代原厂外购备件,降低备件采购开销,适配性、稳定性优于原有配件,实现提质、提效、降本多重收益。
一枚小小芯轴的改良,折射出一线职工钻研务实、敢想敢干的创新精神。机修车间将继续营造全员创新氛围,持续挖掘工艺改善空间,依靠点滴微创新积蓄高质量发展动能,夯实精密加工的质量与效率双重保障。(傅佳佳)