

近期,宝武集团中南股份炼铁厂焦化车间化产中心运行班瞄准现场设备痛点,开展技术攻关,顺利解决6-7号焦炉化产1号焦油氨水分离槽焊缝反复开裂这一老大难问题。此次工艺整改实际投入仅0.55万元,直接节约成本27.95万元,交出一份亮眼的提质降本答卷。
焦油氨水分离槽是实现氨水、焦油分离的关键设备,焊缝开裂问题一直困扰现场生产。前期车间采用“氩弧焊打底+ 手工电弧焊盖面”的常规补焊工艺处理故障,但氩弧焊打底容易出现气孔、夹渣、未熔合等内部缺陷,盖面焊接只修复表面,无法消除底层隐患,也解决不了冷却开裂的根本问题。
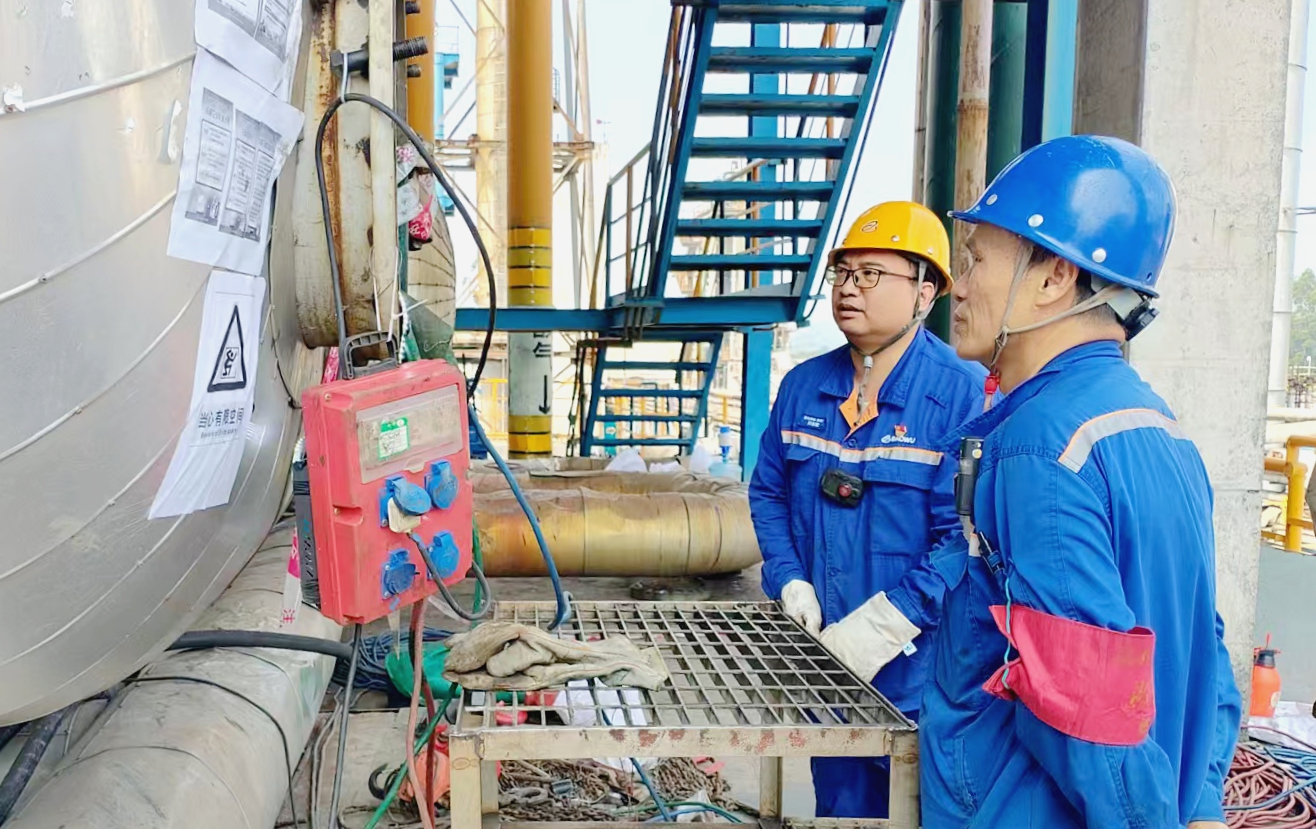
设备陷入“补焊、开裂、再补焊”的恶性循环,检修返工变多,工期受到影响,生产工况随之波动,还一直存在介质泄漏的安全风险。如果不能彻底消除缺陷,就只能整台更换设备,预估费用高达28.5万元,维保代价很高。
面对棘手难题,班员邓剑敏主动牵头,组织技术骨干开展专题研讨。团队深入现场查看开裂位置,围绕冷裂纹、应力集中、冷却开裂等因素逐条分析故障成因。经过多次研讨与模拟分析,梳理出关键要点,形成一套优化后的补焊方案:一是精细打磨焊接坡口,把氧化皮、疲劳层、锈蚀杂质清理干净;二是做好焊前预热,消解焊接应力,减小温差,减少冷裂纹生成;三是采取分段施焊、保温缓冷的方式,分散热量,释放残余应力;四是完工后开展负压试漏检验,确保焊缝无裂纹、无气孔、不渗漏。
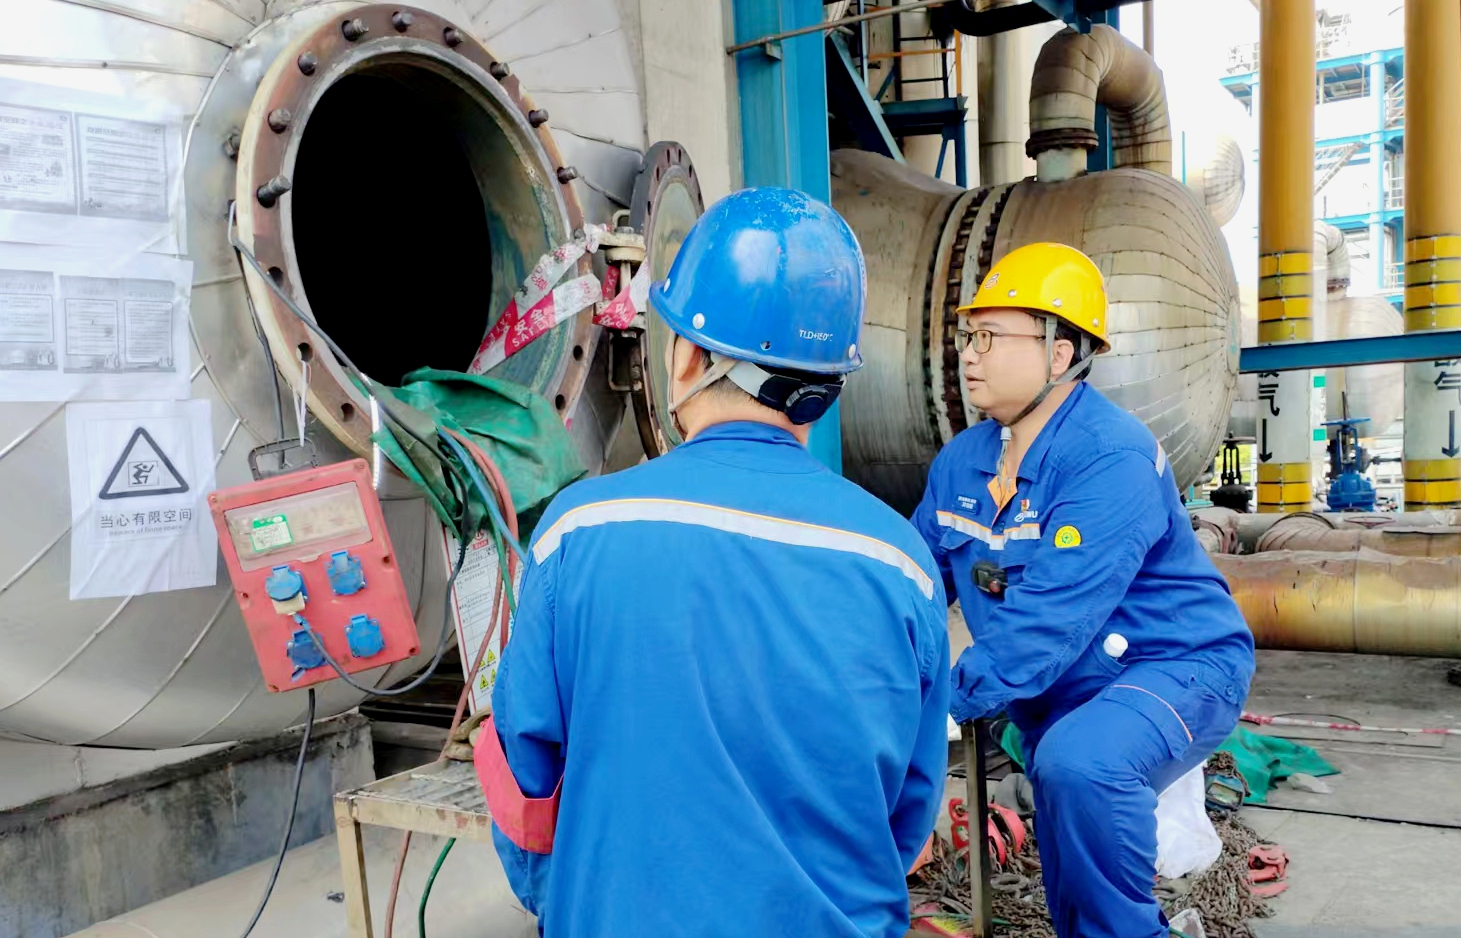
方案确定后,团队严格落实每一道施工工序。坡口打磨、预热控温、分段焊接、焊后保温缓冷,各个环节从严把控。施工结束后开展负压试漏,焊缝没有裂纹、气孔和渗漏,焊接一次合格率100%。长期困扰车间的开裂难题得到彻底解决,不用再整体更换设备,保障了焦油、氨水分离工序连续稳定运行,生产工况恢复平稳。对比整体更换设备28.5万元的预算,本次工艺整改只花费0.55万元,直接节约27.95万元。除此之外,班组积累下厚板承压罐体焊接防开裂的实操经验,可为今后同类设备的检修维护提供参考,具备长期稳产降耗价值。(邓剑敏)