

宝武集团中南股份轧材厂棒一线精整区域改造完成后,新增B区排钢链,A、B双打包辊道同步投用,改造在实现生产提效的同时,也出现一些新问题。轧材厂多措并举攻坚设备难题,取得明显成效,棒一线9月精整区域实现零操作故障。
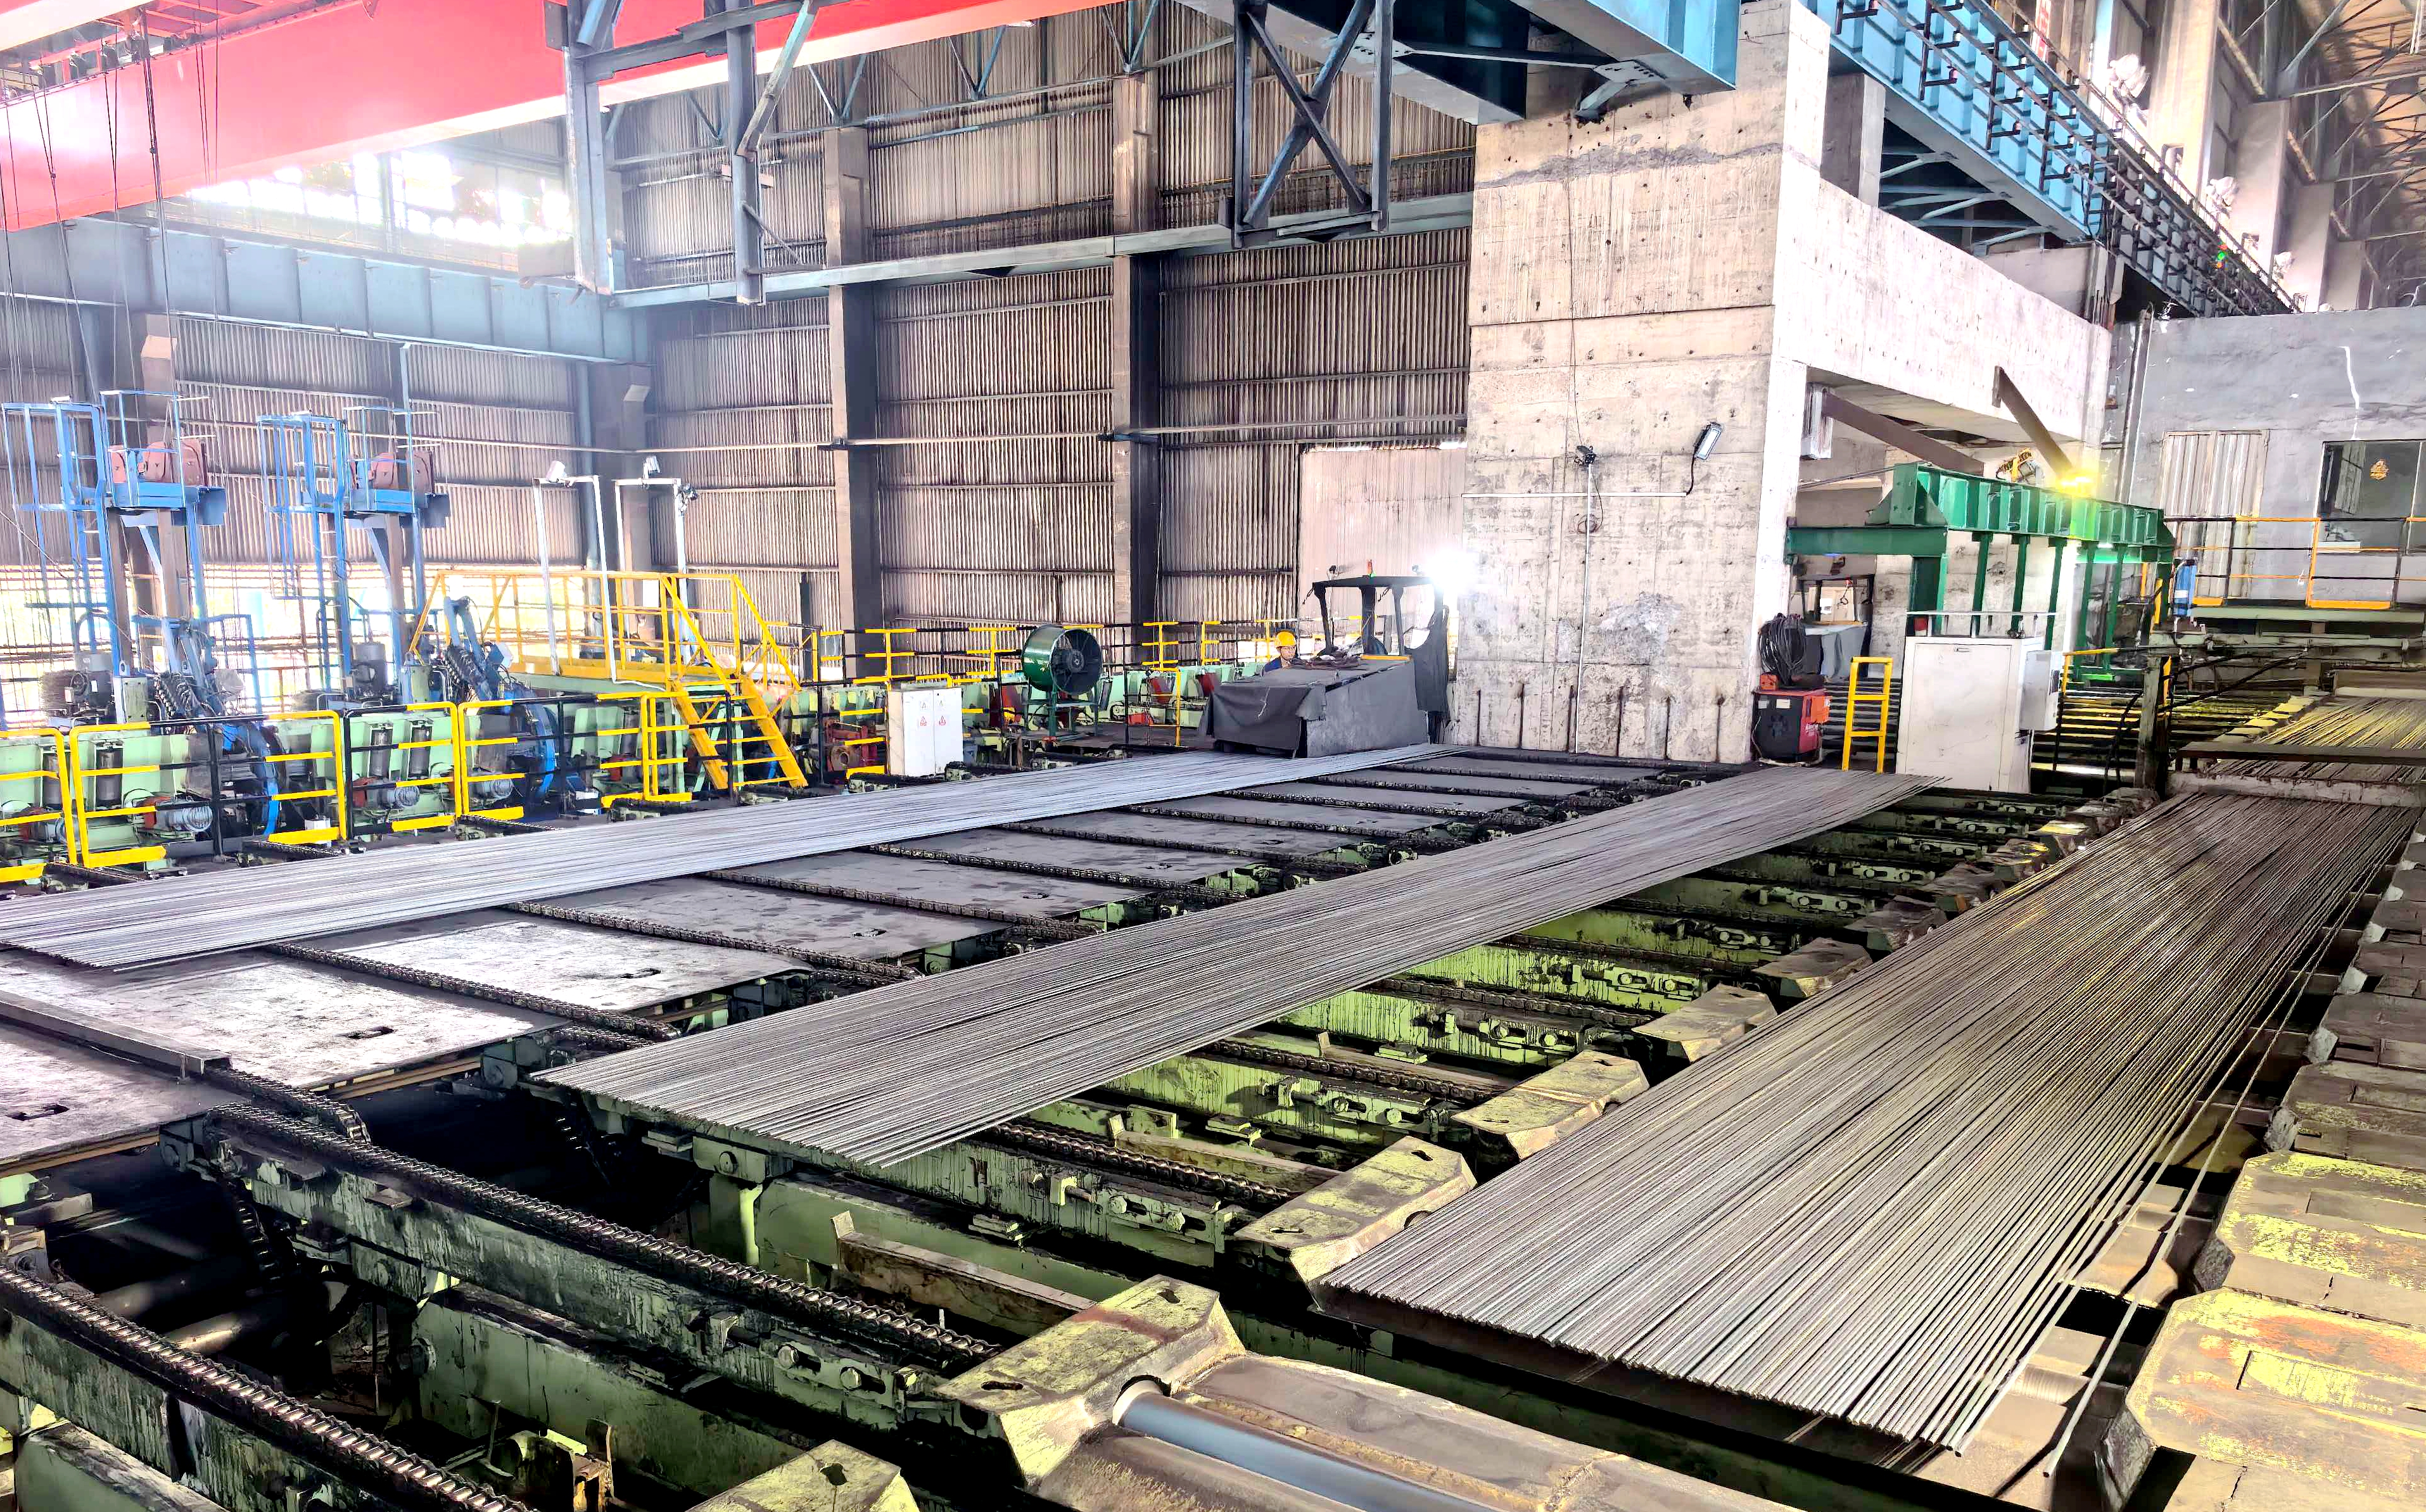
新增B区排钢链、双打包辊道投用后,生产效率提升的同时也迎来新考验:新双道线打包机为重锤式送线,拉扯异常时打包线容易脱出、勾挂设备;打包夹与前辊道导板间隙偏小,钢材易被夹弯;称量台链轨交汇处出现变形,断链、脱轨风险升高。攻关小组逐项破题:在送线口加焊延长槽钢和圆弧圈、中段增设立柱辅助环,给打包线 “套上缰绳”;加厚2号挡板,对辊道导板补焊调整间隙;在链轨交汇处加装旧平行导轮销轴作为支撑。三项改造有效减少故障停机时间,保障生产顺行,年化效益约26万元。
车间依托“天天读”活动,组织日班员工及骨干开展风险评审,编制16个岗位作业质量风险提示卡,清晰列明质量风险点、标准作业流程、异常处置要求,并张贴在作业现场。常态化开展岗位抽查,对掌握不扎实的人员开展针对性辅导,推动标准化作业落地,降低操作故障与质量问题发生概率。
依托“操检维调”实战练兵,让员工做到懂操作、会点检、能维护。处理设备故障严格落实停机、挂牌、确认安全流程,打包卡线采取离线处置方式,试机作业保持安全距离。鼓励员工日常巡检时主动排查微小隐患,做到早发现、早处置,把故障消灭在萌芽状态,从人的操作层面夯实设备稳定基础。
九月精整区域实现零操作故障不是终点,而是全新起点。下一步,棒材车间将持续强化精整区域管控,做细日常巡检、抓实标准化作业,充分释放改造后设备效能,保障精整区域生产平稳高效顺行。(陈娟)